Guía de fabricación de tubos de acero inoxidable de la serie 400: proceso sin costura vs. soldado
News Details
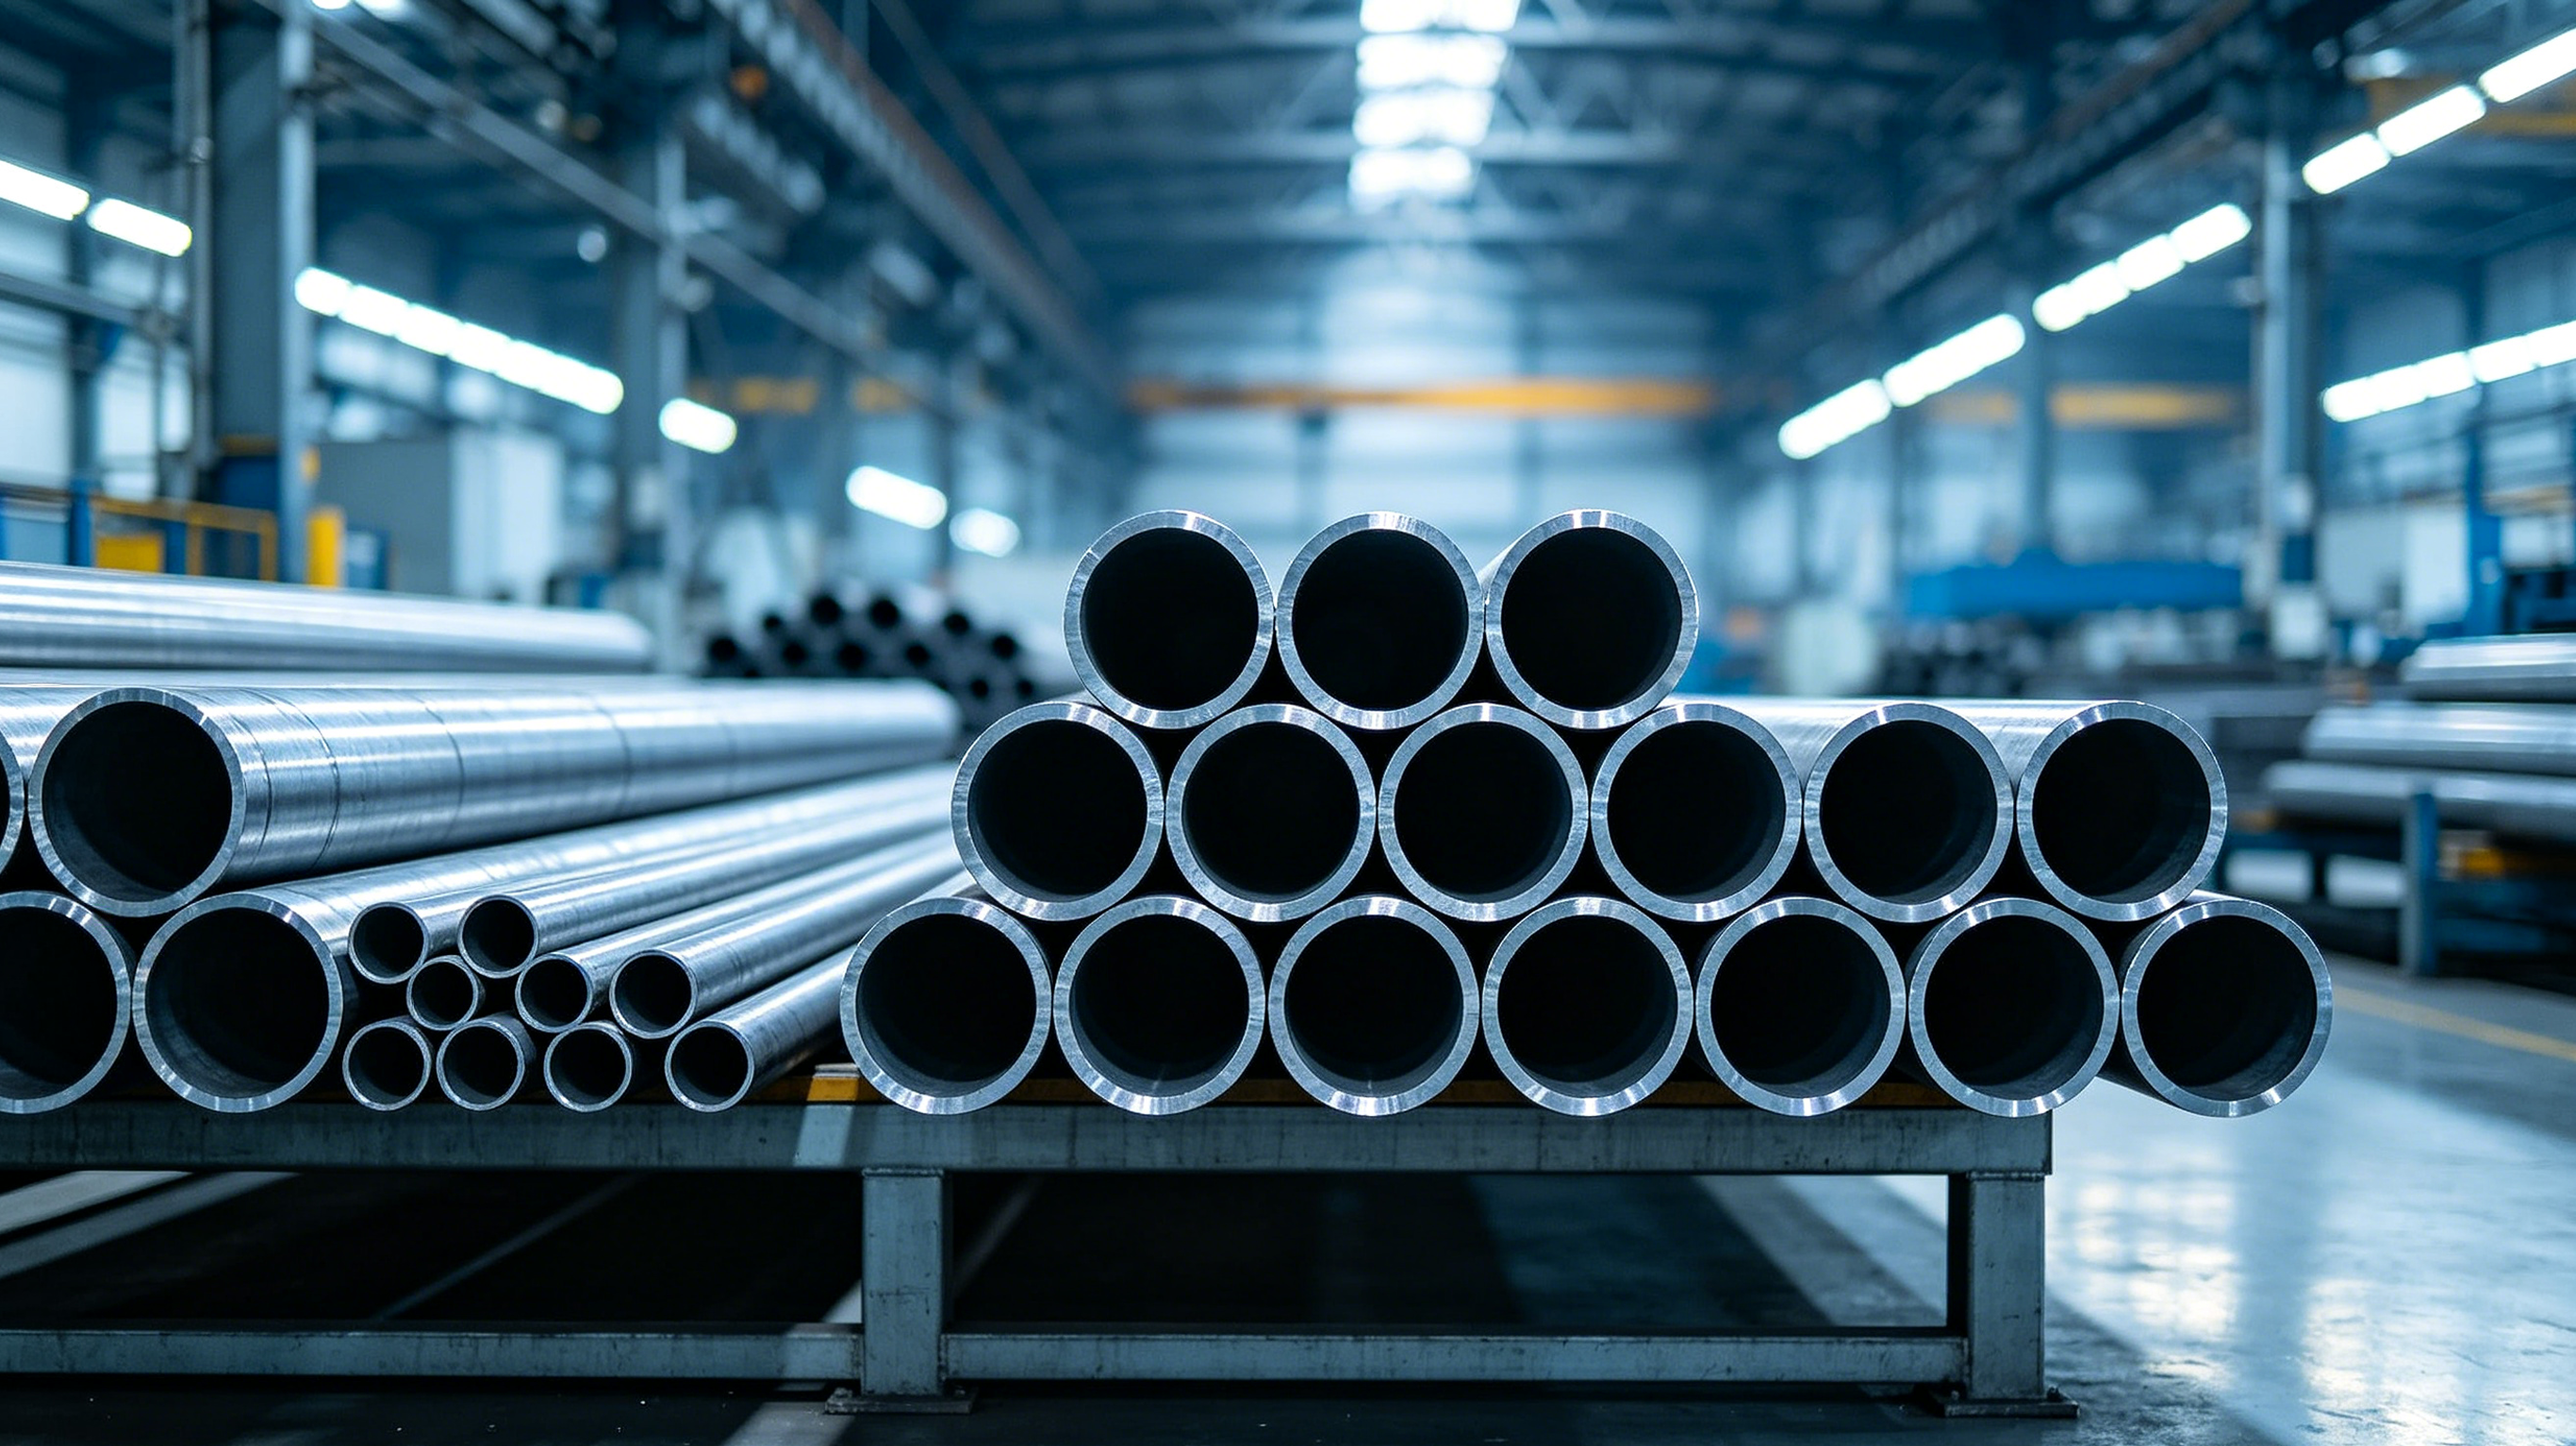
En la producción industrial moderna, la tubería de acero inoxidable de serie 400 sirve como componente vital para intercambiadores de calor, sistemas de escape automotriz y líneas de fluidos de alta presión. El grupo de serie 400 incluye aceros ferríticos como el 409L y el 430, así como aceros martensíticos como el 410 y el 420. A diferencia de los metales comunes de serie 300, estas aleaciones específicas requieren ajustes de calentamiento y enfriamiento muy precisos durante la producción debido a sus propiedades magnéticas y estructurales únicas.
Para ayudar a los gerentes de compras y los ingenieros a entender cómo se fabrican estos materiales, las fábricas dividen la producción en dos métodos principales: procesamiento sin costura y soldado. En esta guía, desglosaremos los flujos de trabajo de fabricación completos paso a paso para ambos tipos de tuberías de acero.
El proceso de producción completo de tuberías sin costura de serie 400
Las tuberías de acero sin costura se elaboran a partir de una sola pieza sólida de metal sin ningún tipo de juntas o zonas de soldadura longitudinales. En consecuencia, esta estructura continua distribuye la tensión mecánica de manera uniforme, lo que la convierte en la elección perfecta para aplicaciones de alta presión y críticas para la seguridad.
1. Inspección de materias primas y calentamiento
El viaje de fabricación comienza con lingotes de acero redondos sólidos. Primero, los trabajadores inspeccionan la composición química del acero y retuercen cualquier grieta o imperfección superficial. Este paso es crítico porque las pequeñas fallas superficiales pueden expandirse en fisuras profundas durante la etapa de trabajo en caliente. A continuación, los lingotes entran en un horno rotatorio masivo para calentamiento a alta temperatura. Los aceros ferríticos (409L/430) se calientan a una ventana precisa de 1100°C a 1180°C, mientras que las calidades martensíticas (410/420) se mantienen entre 1050°C y 1120°C para evitar el agrandamiento de granos.
2. Perforación rotatoria y reducción de tamaño
Una vez que el lingote se vuelve incandescente y blando, un molino de perforación rotatoria impulsa un mandril puntiagudo directamente a través del centro del bloque sólido. Esta acción rompe con fuerza el metal sólido en un tubo crudo hueco. Posteriormente, un molino con mandril reduce el grosor de la pared y un molino de calibrado de múltiples rodillos refina el diámetro exterior para adaptarlo a límites dimensionales estrictos. Las tuberías luego pasan por estaciones de enfriamiento rápido con aire para evitar la formación de capas gruesas de óxido en la superficie del metal.
3. Tratamiento térmico personalizado y enderezado
Debido a que diferentes aleaciones de serie 400 reaccionan de manera diferente al calor, las fábricas utilizan procesos térmicos distintos para finalizar la resistencia del material:
-
Tubería ferrítica (430/409L): Las tuberías pasan por un horno de recocido continuo a 800°C a 880°C seguido de enfriamiento lento. Este proceso elimina las tensiones internas y hace que el metal sea lo suficientemente blando para su fácil doblado y estampado.
-
Tubería martensítica (410/420): La tubería en estado blando sufre un recocido estándar a 750°C a 820°C. Sin embargo, para tuberías de alta presión o resistentes al desgaste, los trabajadores aplican un proceso completo de temple y templado a alta temperatura para maximizar la dureza física.
Finalmente, las tuberías pasan por una máquina de enderezado automática de múltiples rodillos para corregir cualquier curvatura, seguido de arenado por chorro o pickling ácido para eliminar los óxidos superficiales oscuros.
4. Pruebas, calibración y acabado
Antes de enviar, las tuberías rectas sufren pruebas no destructivas estrictas, utilizando equipos de corriente eddy y ultrasónico para verificar fallas internas o paredes desiguales. A continuación, las tuberías se cortan a longitudes exactas. Dependiendo de los planos del cliente, las superficies internas y externas reciben pulido mecánico de espejo, cepillado de línea de cabello o pasivación química. Finalmente, cada tubería individual sufre una prueba de presión hidrostática con agua para garantizar que no haya fugas antes del empaquetado final.
El proceso de producción completo de tuberías soldadas de serie 400
Mientras que la fabricación sin costura se centra en lingotes sólidos, la producción de tuberías soldadas se basa en maquinaria automática continua para convertir láminas planas de acero en tuberías huecas de alta resistencia. Este método ofrece excelente consistencia de pared y eficiencia de costos para el transporte de fluidos y marcos estructurales.
1. Cortado en tiras, nivelación y conformado por rodillos continuo
El proceso comienza con grandes bobinas de láminas de acero inoxidable de serie 400 laminadas en frío. Una máquina de corte en tiras corta las láminas metálicas anchas en bandas estrechas que coinciden con el diámetro de tubería objetivo. Estas tiras pasan por rodillos de nivelación para volverse perfectamente planas antes de entrar en un molino de conformado por rodillos continuo. Dentro de esta máquina, una serie de rodillos conformados doblan gradualmente la tira de acero plano en movimiento en una forma hueca circular ajustada.
2. Soldadura de alta frecuencia y eliminación de cordones
Cuando los bordes de la tira enrollada se encuentran, un sistema de soldadura por inducción de alta frecuencia concentra una energía eléctrica intensa en la costura. La máquina derrite instantáneamente los bordes que se encuentran y los presiona juntos para crear una junta de soldadura longitudinal continua. Debido a que las aleaciones de serie 400 conducen el calor de manera diferente a las variantes de serie 300, los operadores ajustan precisamente la potencia de soldadura y la velocidad de la tubería. Inmediatamente después de la soldadura, cuchillas de raspe automáticas internas y externas cortan los cordones de soldadura elevados, dejando las paredes de la tubería lisas para evitar futuras obstrucciones de fluidos.
3. Tratamiento térmico en línea y calibración
La soldadura introduce naturalmente tensiones localizadas y endurece el área cerca de la costura. Por lo tanto, el tratamiento térmico en línea es un paso obligatorio:
-
Para tuberías ferríticas 430 y 409L, el recocido rápido en línea elimina la tensión de soldadura para evitar que la tubería se rompa durante la fabricación futura.
-
Para tuberías martensíticas 410 y 420, la zona de soldadura puede volverse muy frágil. En consecuencia, la línea de producción utiliza tratamiento de solución en línea y enfriamiento lento para reducir el riesgo de fisuración de la junta.
Después de enfriarse, múltiples rodillos de calibración refinan la redondez exterior y enderezan la tubería en un solo movimiento continuo.
4. Detección de calidad y acabado superficial
Un sistema de prueba de corriente eddy en línea monitorea la tubería en movimiento en tiempo real, marcando y cortando automáticamente cualquier sección con agujeros de soldadura o microfisuras. Después de cortar las tuberías a las longitudes exactas del cliente, las tuberías sufren pickling superficial o pulido mecánico para maximizar la resistencia a la corrosión. Finalmente, los lotes pasan por pruebas de presión hidrostática, chequeos visuales de dimensiones y pruebas de spray de sal antes de ser etiquetados y empaquetados para entrega internacional.
FAKESI: Su socio global para perfiles de acero de precisión
La adquisición de tuberías de acero inoxidable de serie 400 probadas de manera trazable requiere un socio industrial experimentado. FAKESI (Wuxi Jiangbo Intelligent Technology) opera como un fabricante de precisión de clase mundial especializado en tuberías sin costura avanzadas de alta tolerancia y perfiles geométricos personalizados. Al explorar nuestra fábrica de tuberías de acero de alta precisión, los gerentes de compras globales pueden ver exactamente cómo optimizamos las aleaciones crudas en componentes industriales de alto rendimiento.
A través de sistemas de enderezado de múltiples rodillos calibrados y procesamiento térmico avanzado, FAKESI entrega perfiles de acero impecables que se integran perfectamente en líneas de producción automáticas. Nuestro equipo técnico asegura que cada lote combine rectitud dimensional absoluta con seguridad estructural, permitiendo a los clientes internacionales eliminar ajustes manuales secundarios y reducir los costos laborales totales de la fábrica.
Conclusión
En conclusión, tanto las líneas de producción sin costura como las soldadas de serie 400 requieren controles técnicos estrictos para manejar los rasgos metalúrgicos de las aleaciones ferríticas y martensíticas. Al combinar el método de fabricación adecuado con tratamientos térmicos precisos, las fábricas pueden producir tuberías altamente confiables diseñadas para tareas industriales exigentes.
Si necesita un proveedor global de confianza que entienda los estándares de calidad internacionales y ofrezca perfiles de acero de precisión personalizados, no busque más allá de FAKESI. Visite nuestro sitio web hoy para revisar nuestras capacidades de procesamiento o contacte a nuestro equipo de ingeniería para diseñar la solución de tubería perfecta para su próximo proyecto.


